在弯管加工中,人们往往关注弯曲轴、送料轴、旋转轴——这些看得见、摸得着的机械部件。然而,还有一根“隐形轴”同样决定着弯管的质量和效率,那就是润滑。
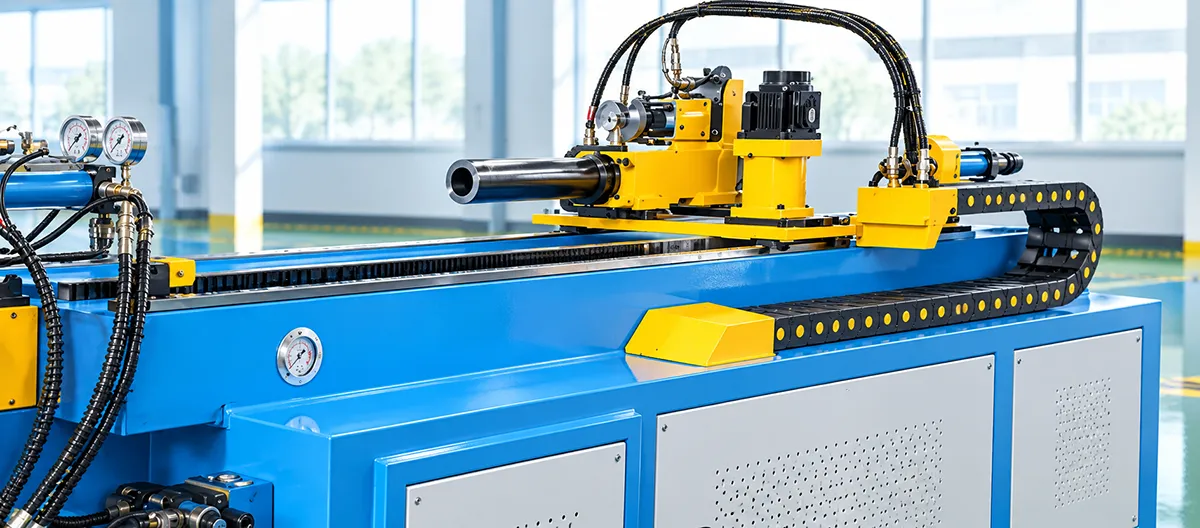
润滑不到位,管材表面划伤、模具过快磨损、弯曲质量不稳定——这些问题每天都在弯管车间里发生。润滑过度,油液飞溅污染环境、吸引粉尘影响设备精度——同样会造成麻烦。润滑,这个看似简单的环节,实则是弯管加工中决定表面质量和模具寿命的关键变量。
一、润滑在弯管中的三大核心作用
减少摩擦,防止表面划伤
在弯管过程中,管材与弯管模、夹模、防皱模、芯棒等多个模具部件存在复杂的接触和相对运动。如果润滑不足,管材表面与模具之间的摩擦会显著增大,导致划伤、拉伤等表面缺陷。
不锈钢管材在弯曲时对表面划伤尤其敏感。合适的弯管油具有良好的润滑性和抗磨性,可以减少弯管侧壁破裂、起皱,提升弯管成型的光洁度和良品率。
降低弯曲力,保护设备与模具
良好的润滑可以显著降低管材与模具之间的摩擦系数,从而减小弯曲所需的力。这不仅保护了设备和模具,还能让弯曲过程更加平稳,减少冲击和振动。
散热冷却,防止过热损伤
弯管过程中会产生大量的摩擦热。如果热量不能及时散发,可能导致管材局部温度升高,影响材料性能和弯曲质量。润滑剂在减少摩擦的同时也起到了带走热量、冷却管材和模具的作用。
二、不同管材的润滑策略
不锈钢管材
不锈钢在弯曲时容易发生“粘模”——管材表面材料被“撕下”并粘附在模具表面,导致表面划伤和模具损坏。针对不锈钢管材,应使用含有极压抗磨剂和油性剂的专用弯管油。这类润滑剂能够在金属表面形成牢固的润滑膜,承受高温高压而不破裂。
目前市场上已有可替代传统石蜡油的不锈钢弯管油,采用精制国标基础油配合油性剂、润滑极压剂、表面活性剂等添加剂调和而成,具有良好的润滑性和抗磨性。
铝合金管材
铝合金材质较软,容易被划伤和压伤。弯曲铝材时,通常需要使用专用化合物来防止粘模。润滑剂的选择应兼顾润滑性能和清洗性能,避免润滑剂残留影响后续工序。
铜管材
铜管材延展性好但表面较软,对润滑的要求同样很高。目前已有水基型铜弯管加工液问世,总VOC含量低、加工过程不会产生油雾、绿色环保,同时表面张力低,具有良好的清洗、渗透性能和润滑性能,不易产生粘屑。这类水基加工液特别适用于直径小于4mm的小管径铜管折弯。
钛合金管材
钛合金是弯管加工中难度*高的材料之一。针对钛合金弯管,需要专门的加工油组合物,包含基础油、油性剂、极压抗磨剂、表面活性剂、抗氧剂、金属减活剂和固体润滑剂等成分。这类加工油具有足够的润滑性能和表面防护效果,能够确保难度较高的钛合金弯管加工顺利进行。
三、精准润滑的实施要点
润滑位置的*控制
弯管过程中,不同部位的润滑需求是不同的。弯曲变形区是润滑的重点区域,而夹持区域则需要适度润滑——过多润滑可能导致管材打滑。
先进的弯管机润滑控制系统能够基于管材弯管事件的识别,确定多个弯曲关键位置,并根据各个弯曲关键位置检测对应的弯曲数据组合,识别润滑区域并确定对应的润滑等级。
润滑量的*控制
润滑不足会导致划伤和磨损,润滑过度则会吸引粉尘和金属颗粒,影响设备运动和传感器精度。理想的润滑状态是“刚好足够”——在管材表面形成均匀的润滑膜,而又不产生多余的油液飞溅和滴落。
近年来出现的管材折弯用润滑油续补装置,通过移动机构和固定架的配合,使固定架能够沿轨道架*移动,带动海绵刷均匀涂抹润滑油,实现了润滑油的均匀分布。
润滑剂的定期更换与维护
润滑剂在使用过程中会逐渐老化、污染和消耗。应建立润滑剂的定期更换制度,确保润滑剂始终处于*佳状态。同时,应定期清洁模具表面,清除残留的油污和金属碎屑。
四、润滑与模具寿命的关联
模具是弯管加工中*昂贵的耗材之一。合理的润滑可以显著延长模具寿命——减少摩擦意味着减少磨损,降低温度意味着减少热疲劳。
特别是对于芯棒和弯管模这类精密模具,润滑状态直接决定了其使用寿命。一套维护良好的模具可以稳定运行数十万次,而润滑不当的模具可能在几千次后就出现严重磨损。
五、结语:润滑是弯管加工的精髓
在弯管加工中,润滑不是配角,而是决定成败的关键因素之一。精准的润滑能够同时提升管材表面质量、延长模具寿命、降低能耗、提高生产效率——投入小,回报大。
从选择适合管材材质的润滑剂,到*控制润滑位置和润滑量,再到建立润滑剂的定期维护制度——每一个环节都值得认真对待。那些在润滑管理上精益求精的企业,往往能在弯管质量和成本控制上建立起竞争对手难以逾越的差距。